-
 JDB bantalan pelumasan padat Bushing Bantalan Flensa Grafit Tanpa Minyak Pelumas Mandiri Metrik JFBB
-
 JDB bantalan pelumasan padat High Temperature Brass JGB Oilless Ejector Guide Bearings
-
 Bantalan bimetalik penahan minyak Bushing Komposit Berpelumas Mandiri Berflensa, Bushing Bergelang Tanpa Minyak 200#F
-
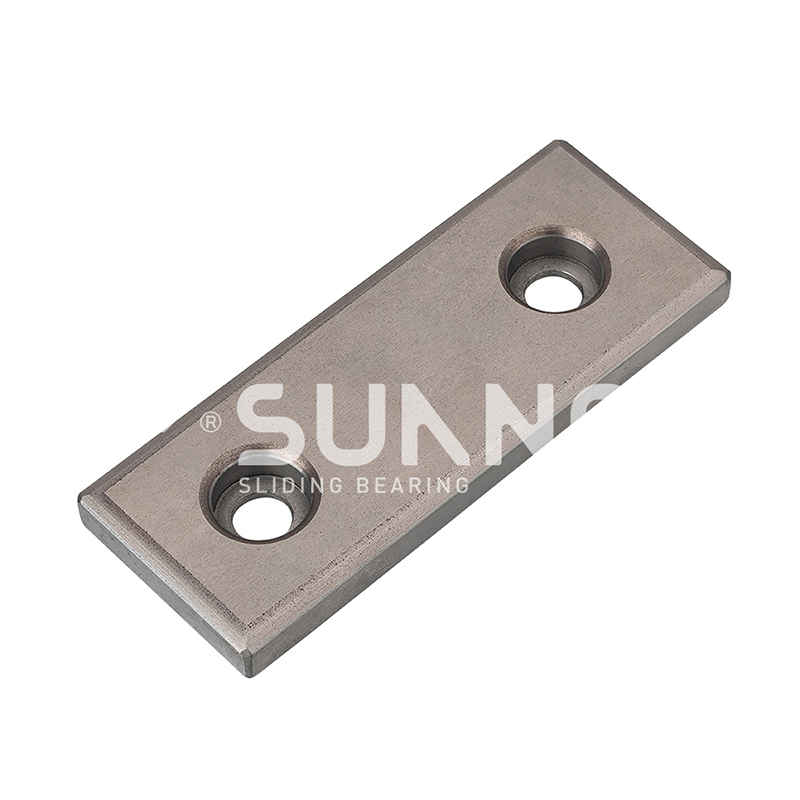 Bantalan bimetalik penahan minyak 200#P10 Steel Graphite Insert Wear Plate / Oilless Wear Plate With 2 Counter‑sink Holes
-
 Bantalan SF-1 Oilless Bushing Pelumas Batas SF-2 DX, Bantalan Geser Split Komposit POM yang Didukung Baja
-

-
 JF-800 Bantalan Bi-Metal JF-700 BUSA BUSTAL BUSTIONAL BUSHINGS SELURI DUKUNG
-
 FB090 Bronze dibungkus bantalan FB094 Bronze dibungkus bantalan dengan segel


Manufaktur Bantalan Pelumas Mandiri: Faktor Produksi dan Inspeksi Utama
Berita Industri-Bangku inspeksi adalah tempat bantalan yang melumasi sendiri memperoleh masa pakainya, namun keputusan yang menentukan masa pakai tersebut dibuat jauh lebih awal. Bushing die stamping yang ditentukan untuk 20.000 pukulan dan mampu mencapai 3.000 pukulan jarang sekali mengalami kegagalan pelumas; ini adalah kegagalan manufaktur - paduan yang dituangkan di luar kualitasnya, sumbat grafit yang kendor di sakunya, atau lubang yang selesai melewati toleransinya. Dalam pembuatan bantalan pelumasan mandiri, kualitas ditentukan pada tungku, mesin press, dan pengukur, jauh sebelum suku cadang mencapai mesin.
Zhejiang Shuangnuo Bantalan Technology Co, Ltd. mengoperasikan pengecoran paduan tembaga, sintering, permesinan CNC, dan inspeksi akhir di bawah satu atap. Integrasi tersebut bukanlah klaim pemasaran; ini adalah inti dari kontrol kualitas bantalan, karena gerbang material dan pemeriksaan penerimaan yang sama dapat mengikuti setiap rangkaian produk mulai dari peleburan hingga bushing jadi.
Pengecoran Paduan Tembaga: Gerbang Kualitas Pertama
Kapasitas beban dan ketahanan aus bantalan yang melumasi sendiri ditetapkan di tungku peleburan, sebelum pemesinan dimulai. Matriks tembaga - perunggu timah, perunggu aluminium, atau kuningan yang dicor dengan kualitas standar nasional - menentukan kekerasan, ketahanan terhadap kejang, dan perilaku di bawah pembebanan tepi.
Shuangnuo memproduksi blanko paduan tembaga sendiri melalui pengecoran sentrifugal, pengecoran kontinyu, dan pengecoran cetakan logam. Pengecoran sentrifugal mengemas struktur mikro untuk blanko silinder padat; pengecoran kontinyu menghasilkan stok batangan yang seragam untuk jangka panjang; pengecoran cetakan logam membentuk bentuk hampir bersih dengan lebih sedikit sisa. Setiap rute mengubah porositas dan orientasi butiran, sehingga metode pengecoran sendiri merupakan keputusan kinerja.
Kekerasan khas Brinell pada paduan tembaga pada bantalan pelumasan mandiri (HB)
Nilai-nilai kisaran menengah yang khas; penerimaan produksi didasarkan pada sertifikat uji spektrometri untuk setiap panas.
Proses Penyematan JDB: Pelumas Padat dalam Matriks Tembaga
Bantalan pelumas mandiri padat JDB berfungsi karena grafit atau sumbat majemuk yang diposisikan secara tepat dikunci secara mekanis ke dalam bodi paduan tembaga cor. Kantong dibor setelah pengecoran, kemudian sumbat ditekan dengan gangguan terkendali sehingga tetap berada di bawah getaran, guncangan, dan siklus termal.
Bantalan yang dapat melumasi sendiri adalah bantalan geser di mana pelumas padat - biasanya grafit atau senyawa berbasis grafit - tertanam atau tersebar melalui dinding bantalan, sehingga bantalan dapat beroperasi tanpa pasokan oli eksternal terus menerus untuk waktu yang lama.
Dua parameter mendominasi langkah penyematan. Rasio area sumbat menyeimbangkan gesekan terhadap kapasitas beban: lebih banyak permukaan pelumas akan menurunkan gesekan namun melemahkan matriks, sehingga polanya harus sesuai dengan peringkat PV bantalan. Retensi sumbat menentukan kelangsungan hidup di bawah beban kejut; sumbat yang mundur akan merusak bushing dan poros kawin. Film transfer yang terbentuk selama proses run-in inilah yang membuat bearing bebas perawatan, seperti dijelaskan secara rinci dalam artikel kami analisis prinsip kerja JDB .
 Bushing Kuningan Pelumas Mandiri JDB650 dengan Pelumas Padat Tertanam Bushing kuningan ini menggunakan paduan CuZn24Al6 dengan sumbat grafit tertanam untuk membentuk film transfer gesekan rendah, sehingga cocok untuk aplikasi beban tinggi, kecepatan rendah, dan sulit dilumasi tanpa oli eksternal. Lihat Produk →
Bantalan Bimetalik Sinter: Penopang Baja, Fungsi Perunggu
Bantalan bimetalik yang disinter menggabungkan lapisan baja untuk kekuatan struktural dengan lapisan perunggu berpori yang disinter pada suhu terkontrol dan kemudian diresapi dengan pelumas padat. Cangkang baja membawa beban; lapisan perunggu mengatur gesekan dan mentolerir ketidaksejajaran kecil.
Seri 200-B menggunakan bahan dasar baja, bubuk sinter berbahan dasar tembaga, dan pelumas padat terdispersi untuk peralatan konstruksi berat. Rangkaian JF-800, termasuk JF750 bebas timah dan JF20 aluminium tinggi, menargetkan pompa hidraulik dan pompa roda gigi yang mengutamakan kekuatan lelah dan kesesuaian.
4 rute pengecoran: sentrifugal, kontinyu, cetakan logam, dan sintering
3 gerbang inspeksi spektral per panas
80 Peralatan mesin CNC di lantai produksi
 JF-800 Bi-Metal Bearing dengan Paduan CuPb10Sn10 untuk Penggunaan Tugas Berat Direkayasa untuk perosotan tugas berat dengan kecepatan rendah, bantalan yang didukung baja dengan lapisan tembaga-timah-timah yang disinter ini menawarkan ketahanan aus yang sangat baik dan toleransi benturan untuk peralatan industri yang menuntut. Lihat Produk →
Bantalan Perunggu yang Dibungkus: Presisi dari Rolled Strip
Bantalan perunggu terbungkus dibentuk dengan menggulung strip perunggu menjadi bentuk silinder atau flensa, dengan lapisan pelumas diterapkan sebelum dibentuk. Karena permukaan bagian dalam mempunyai pola kantong pelumas timbul, pemeriksaan penting adalah kesejajaran jahitan, kondisi tepi, dan integritas pembungkus setelah pembentukan.
Keluarga FB090 mencakup bushing terbungkus perunggu metrik standar; varian FB08G menggunakan konstruksi baja-grafit untuk pemuatan tepi yang lebih berat. Versi segel dan flensa memperluas jangkauan ke poros berputar dan bolak-balik.
Untuk bantalan perunggu yang dibungkus, konsistensi dimensi berasal dari perkakas dan strip, bukan dari pemesinan. Inilah sebabnya mengapa proses ini mendominasi produksi bushing metrik standar bervolume tinggi.
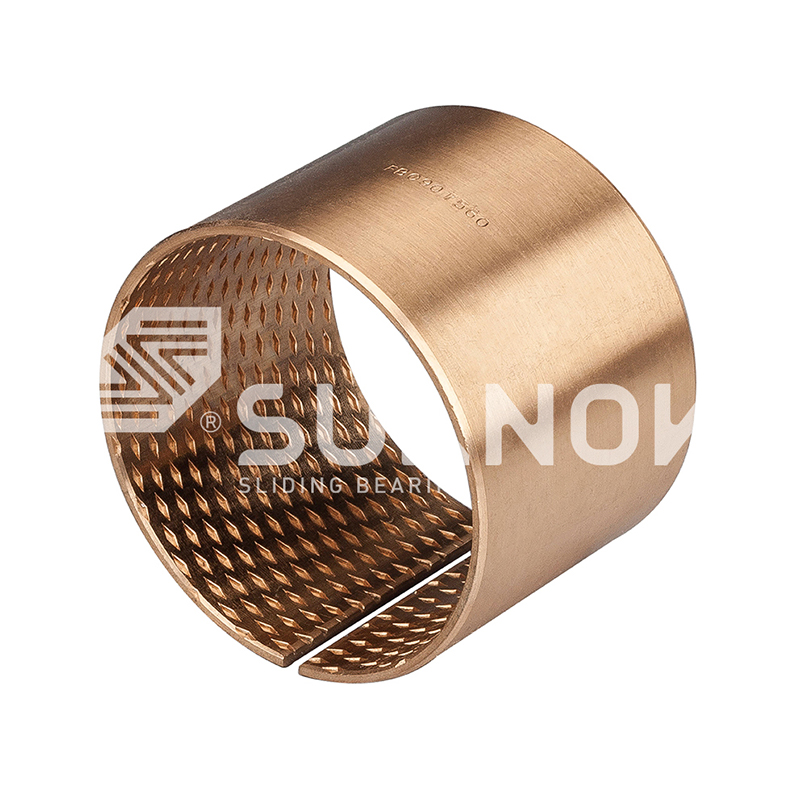 Bantalan Dibungkus Perunggu FB090 dengan Kantong Pelumasan Berlian Dibentuk dari strip perunggu CuSn8 dengan lekukan berbentuk berlian yang menahan minyak, bushing yang dapat melumasi sendiri ini memberikan masa pakai yang lama dan kapasitas beban yang tinggi untuk aplikasi konstruksi dan otomotif. Lihat Produk →
Pemesinan Dimensi dan Protokol Inspeksi Akhir
Protokol pemeriksaan akhir memutuskan apakah suatu bantalan mencapai layanan sesuai nilai PV desainnya atau rusak sebelum waktunya. Tiga pemeriksaan yang menentukan adalah toleransi dimensi, penyelesaian permukaan, dan cakupan pelumas.
Lebih dari 80 mesin bubut dan pusat permesinan CNC milik Shuangnuo memiliki lubang, permukaan flensa, dan lubang penyeimbang untuk ukuran metrik standar dan gambar khusus. Karena peralatan yang sama dipotong langsung dari blanko internal, verifikasi dimensi tetap konsisten dari prototipe hingga batch produksi.
| Titik pemeriksaan | Metode | Kriteria |
| Komposisi paduan | Spektrometer, tiga gerbang | Batasan nilai per standar |
| Memberikan kesehatan | Pemeriksaan visual dan ultrasonik | Tidak ada porositas atau penyusutan |
| Penyisipan pelumas | Cakupan steker, uji retensi | Rasio luas dan kedalaman tempat duduk |
| Ikatan lapisan sinter | Pengambilan sampel geser dan kupas | Kekuatan adhesi lapisan |
| Dimensi | Pengukur, CMM | ID, OD, flensa per gambar |
| Permukaan akhir | Profilometer | Ra dalam spesifikasi |
- Pemilihan bahan baku dan perhitungan panas
- Peleburan dengan pemeriksaan spektrometer muatan tungku
- Pengecoran dengan cara sentrifugal, kontinyu, atau cetakan logam
- Pemesinan kasar dan selesai pada peralatan CNC
- Penyematan pelumas padat atau penyelesaian lapisan sinter
- Penerimaan dimensi dan material akhir
Dicetak, Disinter, atau Dibungkus: Mencocokkan Rute dengan Aplikasi
Tidak ada satu rute manufaktur pun yang mendominasi setiap aplikasi. Bearing model JDB cor membawa beban kejut yang berat, suku cadang bimetalik yang disinter sesuai dengan sistem hidraulik dan bolak-balik bervolume tinggi, dan bushing perunggu yang dibungkus menghasilkan presisi ekonomis dalam ukuran metrik standar.
Transmisikan dan tertanam (JDB)
Pelumas padat dimasukkan ke dalam matriks tembaga cor.
Toleransi guncangan dan beban tepi yang tinggi.
Penggunaan umum: cetakan stempel, cetakan, mesin berat.
Bimetalik sinter (JF-800, 200-B)
Dukungan baja dengan lapisan perunggu sinter.
Kekuatan lelah yang tinggi dan retensi pelumas.
Penggunaan umum: pompa hidrolik, pompa roda gigi.
Perunggu terbungkus (FB090)
Strip yang digulung dengan lapisan pelumas yang diaplikasikan.
ID yang konsisten dalam ukuran metrik volume tinggi.
Penggunaan umum: bushing standar, aplikasi panduan.
Ketiga rute tersebut memiliki satu persyaratan yang sama: pemasok yang mengontrol material dan permesinannya sendiri dapat menawarkan kemampuan penelusuran yang sama untuk komponen katalog dan gambar khusus, serta dapat mendukungnya dengan laporan pengujian pihak ketiga yang berwenang.
Pertanyaan yang Sering Diajukan
Apa pemeriksaan paling penting dalam pembuatan bantalan pelumasan mandiri?
Verifikasi komposisi material dengan spektrometer adalah yang paling penting, karena penyimpangan paduan tidak dapat dikoreksi nantinya. Pemeriksaan tiga gerbang - pengisian tungku, logam cair sebelum dituang, dan pengecoran akhir - melindungi setiap langkah proses selanjutnya.
Bagaimana metode pengecoran mempengaruhi kinerja bantalan?
Metode pengecoran mengontrol kepadatan dan porositas struktur mikro. Pengecoran sentrifugal menghasilkan blanko silinder padat untuk bushing tugas berat, pengecoran kontinyu memberikan stok batang yang seragam, dan pengecoran cetakan logam menghasilkan bentuk mendekati jaring dengan lebih sedikit limbah material.
Bagaimana sumbat pelumas padat dipasang pada tempatnya?
Kantong dikerjakan dengan diameter dan kedalaman yang terkontrol setelah pengecoran, dan sumbat grafit atau senyawa ditekan dengan gangguan. Retensi diverifikasi dengan pemeriksaan kedalaman tempat duduk dan pengujian geser pada bagian yang representatif.
Bisakah pelanggan meminta dimensi khusus dan laporan pengujian?
Ya. Produsen dengan pengecoran internal dan permesinan CNC dapat menghasilkan ukuran non-standar dari gambar pelanggan dan memberikan laporan pengujian pihak ketiga resmi yang mencakup komposisi material dan sifat mekanik.
Hubungi kami //
Punya pertanyaan? Hubungi!
Zhejiang Shuangnuo Bearing Technology Co., Ltd. berspesialisasi dalam produksi berbagai produk bantalan bushing paduan tembaga yang melumasi sendiri
Tautan cepat
Produk terkait
Kontak
- Menambahkan: 69, Tingyao East Road, Zona Industri Kota Ganyao, Kabupaten Jiashan, Provinsi Zhejiang, Cina
- Tel: +86-15957371801
- Fax: +86-0573-84038630
- E-mail:
© 2024 Zhejiang Shuangnuo Bearing Technology Co., Ltd.
Bantalan paduan tembaga swadaya kustom
