-
 JDB bantalan pelumasan padat Bushing Bantalan Flensa Grafit Tanpa Minyak Pelumas Mandiri Metrik JFBB
-
 JDB bantalan pelumasan padat Bebas Perawatan Dengan Bantalan Bushing Panduan Tanpa Minyak Din9834 Kerah Kuningan
-
 JDB bantalan pelumasan padat Bushing Perunggu Terpasang Grafit Berflensa, Bantalan Lengan Perunggu Tanpa Minyak Pelumas Sendiri GB71 NAAMS
-
 JDB bantalan pelumasan padat Blok Keausan Perunggu Grafit Tanpa Flensa, Pelat Panduan Perunggu Pelumas Mandiri Persegi JESW
-
 JDB bantalan pelumasan padat Bantalan Keausan Perunggu Grafit Tertanam Persegi Panjang, Pelat Panduan Perunggu Bebas Perawatan Untuk Cetakan JTWP
-
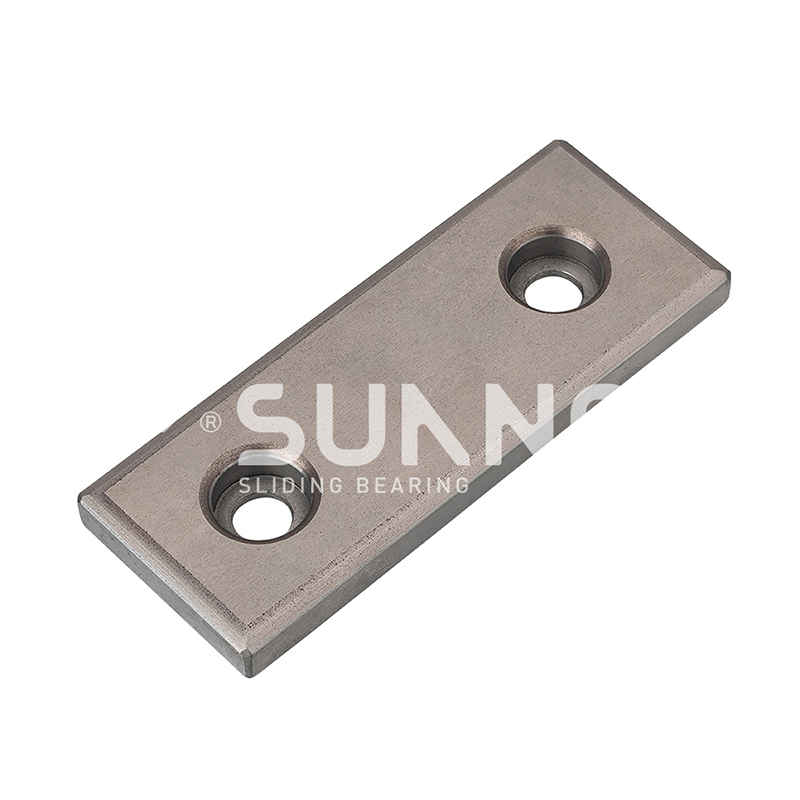 Bantalan bimetalik penahan minyak 200#P10 Steel Graphite Insert Wear Plate / Oilless Wear Plate With 2 Counter‑sink Holes
-
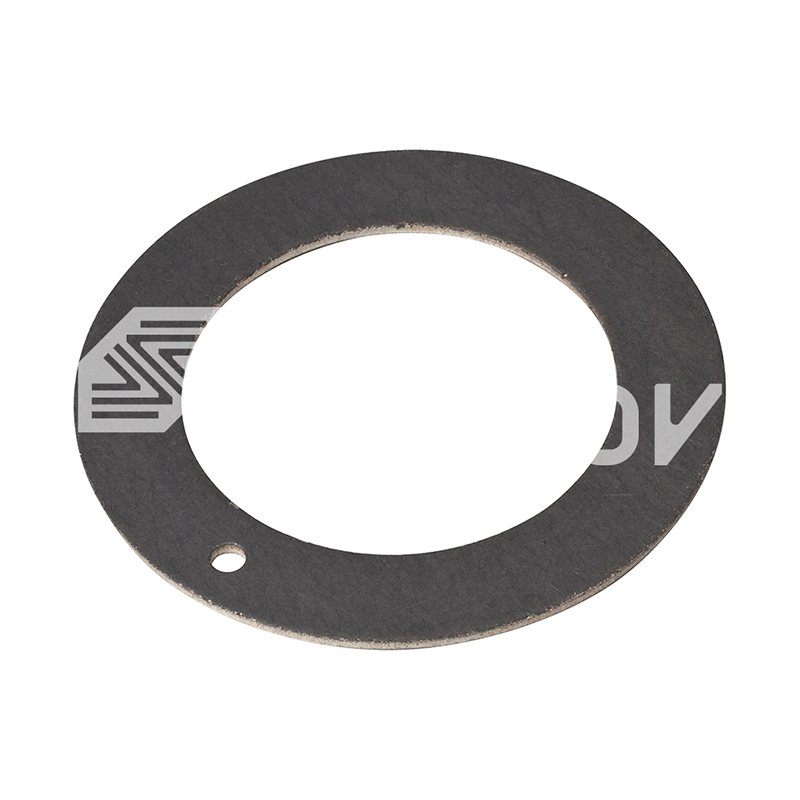 Bantalan SF-1 Oilless SF-1 WC Standard Metric Thrust Thrust Washer | Gesekan rendah, bantalan beban tinggi
-
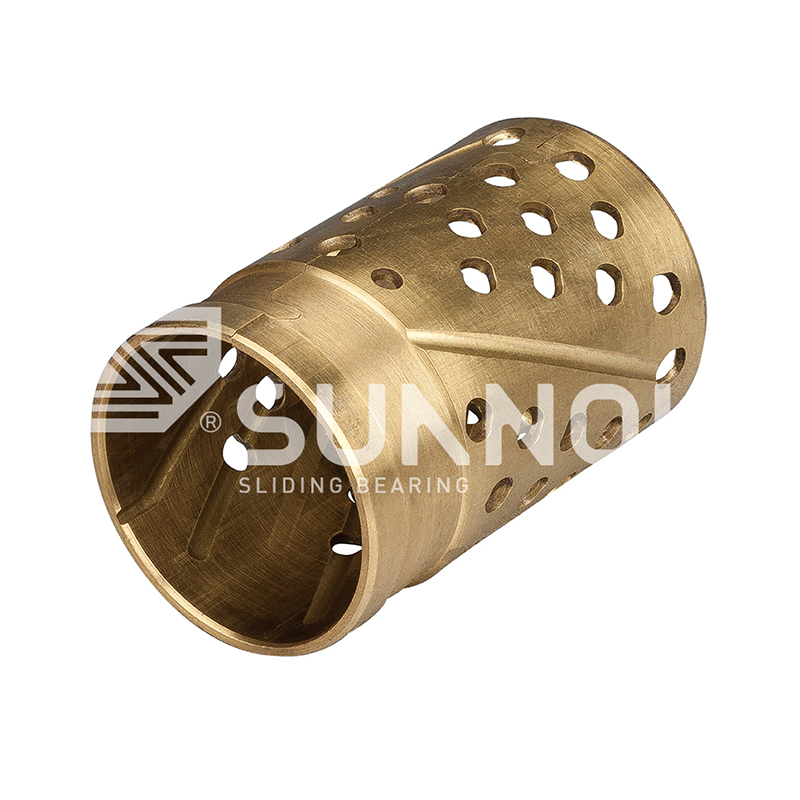 FB090 Bronze dibungkus bantalan FB091 Copper dibungkus bantalan


Pembuatan Bushing Perunggu Pelumas Mandiri: Penjelasan Pengecoran, Sintering & Penyematan
Berita Industri-Seorang insinyur menarik selongsong yang rusak dari sambungan tekan: lubangnya tergores, kulit terluar menunjukkan bekas yang menyakitkan, dan jalur pelumasan tidak pernah ditentukan. Penggantinya harus bertahan tanpa oli, yang biasanya berarti bushing perunggu yang dapat melumasi sendiri. Namun, kinerjanya ditentukan sebelum mencapai jalur perakitan — di pengecoran dan tungku sintering.
Empat rute produksi mencakup hampir semua bushing perunggu yang dapat melumasi sendiri di pasaran: pengecoran sentrifugal, pengecoran kontinyu, pengecoran cetakan logam, dan sintering bubuk. Masing-masing menghasilkan material struktur yang berbeda, dan struktur tersebut menentukan kapasitas beban, perilaku keausan, dimensi stabilitas, dan biaya.
Mengapa proses manufaktur menentukan kinerja bushing
Selongsong bukan hanya tabung perunggu berlubang. Proses pembuatannya menentukan ukuran butir, porositas, dan ikatan antara matriks dan pelumas padat. Perunggu cor padat dan kuat, dengan butiran kasar yang menahan beban keju; itu membutuhkan kantong mesin untuk sumbat pelumas. Perunggu yang disinter pada bagian belakang baja dimulai dari bubuk, sehingga memiliki porositas terkontrol yang dapat menahan minyak atau pelumas padat di dalam lapisan itu sendiri. Bushing perunggu yang awalnya dibungkus berbentuk strip, yang menjadikannya tipis, ringan, dan ekonomis tetapi membatasi kapasitas muatannya.
Singkatnya, proses adalah spesifikasinya. Tentukan beban, kecepatan, kekerasan poros, dan ruang yang tersedia terlebih dahulu; lalu pilih proses yang cocok.
Proses pengecoran untuk bushing perunggu
Untuk tugas bushing berat dan berdiameter besar, pengecoran adalah rute yang ditetapkan. Tiga metode yang digunakan dalam produksi, dan masing-masing memiliki ciri khas metalurgi sendiri.
Pengecoran sentrifugal
Perunggu cair dituangkan ke dalam cetakan baja yang berputar. Gaya sentrifugal menekan logam ke luar, memadatkan permukaan luar sekaligus memaksa oksida dan inklusi yang lebih ringan menuju lubang, di mana mereka dikeluarkan selama pemesinan. Lapisan luar yang dihasilkan padat, berbutir halus, dan tahan lelah, sehingga pengecoran sentrifugal menjadi proses pilihan untuk bushing berdinding tebal yang terkena beban kejut dan nilai PV tinggi. Ini adalah rute yang kami gunakan untuk produk seperti JDB600 membuat bushing pelumas otomatis berbahan perunggu , di mana matriks perunggu membawa beban struktural dan kantong mesin menampung pelumas.
 Grosir JDB-600 Cast Self-Lubricating Bronze Guide Pemasok Bantalan Bushing, Zhejiang Shuangnuo Bearing Technology Co, Ltd Adalah Cina JDB-600 Cast Self-Lubricating Bronze Guide Pemasok Bantalan Bushing, Perusahaan, ... Lihat Produk →
Pengecoran terus menerus
Dalam pengecoran kontinyu, perunggu dilebur dan ditarik melalui cetakan grafit berpendingin air. Pemadatan berlangsung cepat dan terkendali, sehingga menghasilkan butiran halus yang seragam dengan porositas yang sangat rendah. Putaran cor kontinyu adalah titik awal standar untuk bushing yang dikerjakan dari batangan batangan, karena cacat seperti rongga penyusutan dan segregasi jarang terjadi. Ketika proses produksi membutuhkan sifat kimia dan mekanik yang konsisten dalam jangka panjang, pengecoran kontinyu adalah pilihan yang lebih aman.
Pengecoran cetakan logam
Untuk geometri yang lebih sederhana dan batch yang sensitif terhadap biaya, perunggu dapat dituangkan langsung ke dalam cetakan baja permanen atau besi tuang. Perkakasnya tidak mahal dan kualitas permukaannya dapat diterima, tetapi struktur butirannya kurang seragam dibandingkan pengecoran sentrifugal atau kontinyu, dan ketahanan lelahnya lebih rendah. Pengecoran cetakan logam paling cocok untuk bushing standar dengan persyaratan beban sedang.
Terlepas dari rute pengecoran, blanko masih memerlukan pemesinan untuk mencapai geometri pada akhirnya. Pembubutan, pengeboran, dan reaming membawa lubang ke kelas toleransi yang ditentukan — biasanya H7 untuk running fit — dan penyelesaian permukaan mesin kontrol seberapa cepat lapisan pelumas padat terbentuk pada poros. Jika Anda ingin melihat lebih dekat detail praktisnya, kami telah menguraikannya bagaimana pengecoran bushing perunggu diproduksi di lingkungan pengecoran nyata .
Menanamkan pelumas padat ke dalam matriks perunggu
Setelah blanko perunggu dan dicetak, permukaan bantalan dibor atau digiling dengan pola kantong yang ditentukan. Kantong-kantong ini kemudian diisi dengan sumbat pelumas padat — biasanya grafit dicampur dengan bubuk logam, dan pada beberapa tingkatan dengan molibdenum disulfida. Pola sumbat tidak bersifat dekoratif: kedalaman, diameter, dan jarak dihitung dari batas PV dan siklus kerja bantalan. Cakupan area pelumas pada umumnya adalah 20% hingga 35% dari permukaan geser.
Selama run-in, sumbat memindahkan lapisan tipis ke poros. Film itu, bukan permukaan perunggu itu sendiri, yang membawa kontak geser. Inilah sebabnya mengapa bushing yang dapat melumasi sendiri bekerja dengan baik pada kecepatan rendah dan gerakan terputus-putus, sehingga lapisan oli sulit dipertahankan. Dua kondisi penting agar film dapat terbentuk: poros harus dikeraskan di atas sekitar 45 HRC, dan permukaan akhir harus dijaga pada Ra 0,4 hingga 0,8 mikron. Poros yang lunak atau kasar akan mengikis sumbat sebelum film transfer menjadi stabil.
Penempatan penyimpanan mengikuti zona beban bantalan. Bushing berflensa, misalnya, menerima sumbat pada lubang dan permukaan flensa, karena permukaan dorong menghasilkan antarmuka gesernya sendiri. Dalam aplikasi cetakan dan otomasi, misalnya, Bushing pelumas padat JDB650 gunakan prinsip penyematan ini untuk memberikan panduan bebas perawatan pada posisi ejektor dan pemandu.
 Pemasok Bantalan Tanpa Minyak Bushing Kuningan Pelumas Mandiri JDB650 Grosir, Komp Zhejiang Shuangnuo Bearing Technology Co, Ltd Adalah Cina JDB650 Self-Lubricating Brass Bushing Oilless Bearings pemasok, Perusahaan, Kami ... Lihat Produk →
Sintering: bushing bimetalik yang didukung baja
Tidak semua bushing yang dapat melumasi sendiri dimulai dari blanko cor. Serbuk metalurgi membangun bagian tersebut secara berbeda: lapisan baja dengan lapisan perunggu berpori disinter ke atasnya.
Urutan pembuatannya mudah. Strip baja dibersihkan, dilapisi dengan lapisan bubuk paduan tembaga, dan dilewatkan melalui tungku pada suhu sintering di bawah atmosfer yang terkendali. Partikel bubuk terikat satu sama lain dan dengan baja, membentuk porositas yang terkendali. Setelah sintering, strip digulung hingga ketebalan akhir, dan pori-pori diresapi dengan minyak atau diisi dengan pelumas padat. Hasilnya adalah bushing yang menggabungkan kekuatan struktural cangkang baja dengan perilaku lapisan perunggu perunggu.
Bushing yang didukung baja jauh lebih tipis daripada desain cor dan bergantung pada interferensi yang cocok pada lubang housing. Mereka adalah solusi standar untuk pompa hidrolik, pompa roda gigi, kompresor, dan komponen otomotif dimana ruang terbatas. Itu Bantalan bimetalik penahan minyak 200-B adalah contoh bagus dari konstruksi ini, dengan pelumas padat yang dibelah langsung di lapisan sinter.
 Grosir Bantalan Bimetalik Penahan Minyak 200#B (Sinter Tembaga Penopang Baja Wi Zhejiang Shuangnuo Bearing Technology Co., Ltd. Adalah Bantalan Bimetalik Penahan Minyak 200#B Cina (Sinter Tembaga Penopang Baja Dengan L... Lihat Produk →
Perbedaan utama dari perunggu cor adalah porositasnya. Lapisan sinter bertindak sebagai reservoir pelumas; perunggu cor tidak memiliki porositas yang berguna, jadi pelumas harus disuplai melalui sumbat. Kerugiannya adalah lapisan sinter lebih tipis dan kurang toleran terhadap pembebanan tepi dan kontaminasi dibandingkan dinding cor padat.
Bushing terbungkus: alternatif yang lebih ringan
Untuk beban ringan dan sedang, bushing terbungkus menawarkan rute yang cepat dan ekonomis. Strip perunggu dengan sumbat grafit yang sudah ditekan sebelumnya digulung menjadi bentuk silinder dan dibentuk sesuai diameter akhir. Ketebalan dindingnya kecil, biasanya 1 hingga 2,5 mm, dan bushingnya bergantung pada lubang housing sebagai penyangga. Bushing yang dibungkus dapat ditekan dengan mudah dan harganya lebih murah dibandingkan dengan alternatif cor, namun tidak dapat menandingi desain cor dalam hal ketahanan terhadap guncangan atau kapasitas beban. Mereka paling baik dipilih ketika berat, biaya, dan kecepatan melebihi persyaratan tugas ekstrim.
Kontrol kualitas di seluruh lini produksi
Yang membedakan bushing yang Andal dengan kegagalan prematur adalah disiplin inspeksi di setiap tahap. Di pabrik pengecoran kami, setiap panas dianalisis dengan spektrometer dalam tiga langkah: sebelum penuangan, selama penuangan, dan pada proses pengecoran selesai. Urutan tersebut mengumpulkan timah perunggu atau kuningan yang tidak berkualitas sebelum menjadi poros yang dicetak di lapangan.
Pembeli harus meminta bukti yang sama seperti yang mereka minta dari komponen penting apa pun: laporan komposisi kimia, nilai sifat mekanik, dan catatan dimensi. Jika pemasok juga dapat memberikan hasil tes dari laboratorium independen, itu lebih baik. Untuk komponen non-standar, kontrol dimensi menjadi lebih penting, karena kesesuaian dirancang bersama dengan komponen tersebut. Kami membahas sisi praktisnya dalam panduan kami bushing perunggu khusus dengan dimensi dan toleransi non-standar .
Membandingkan empat rute manufaktur
Tabel di bawah ini adalah perbandingan first-pass. Gunakan ini untuk memilih opsi proses sebelum berbicara dengan produsen.
| Proses | Struktur bahan | Bentuk selongsong yang khas | Kapasitas beban | Paling cocok untuk |
|---|---|---|---|---|
| Pengecoran sentrifugal | Kulit luarnya padat dan berbutir halus | Bushing silinder dan flensa berdinding tebal | Tinggi | Alat berat, pengepres, beban kejut |
| Pengecoran terus menerus | Butir halus seragam, porositas sangat rendah | Stok batangan dikerjakan menjadi ukuran khusus | Tinggi | Produksi berjalan lama, kualitas konsisten |
| Pengecoran cetakan logam | Kepadatan cukup, butiran kurang seragam | Standar geometri sederhana | Sedang-tinggi | Suku cadang standar yang sensitif terhadap biaya |
| Bimetalik yang disinter | Lapisan perunggu berpori terikat pada baja | Selongsong berdinding tipis dan selongsong flensa | Sedang-tinggi | Hidraulik, pompa roda gigi, otomotif |
| Berbalut perunggu | Strip yang digulung dengan sumbat grafit yang ditekan | Selongsong berdinding tipis dan bentuk flensa | Sedang | Beban ringan hingga sedang, rakitan berbiaya rendah |
Desain cetakan dan sinter juga menua secara berbeda. Lapisan yang disinter dapat dipakai dengan mulus tetapi tipis; perunggu cor bertahan lebih lama dalam kondisi abrasif dan beban tepi tinggi. Data terperinci tentang trade-off ini tersedia dalam perbandingan kami umur panjang bushing perunggu sinter versus cor .
Apa yang harus dicari di produsen bushing
Mulai dari kesimpulan: pilih pabrikan yang mengontrol material mulai dari lelehan hingga lubang jadi. Sebuah pabrik yang melebur perunggunya sendiri, menuangnya, dan kemudian mengolahnya di lokasi yang sama dapat mempersingkat waktu tunggu dan menghilangkan risiko membeli blanko dengan kualitas yang tidak diketahui dari sumber luar.
Pemasok terintegrasi harus dapat menunjukkan kepada Anda hal-hal berikut:
- Kemampuan peleburan dan pengecoran internal, idealnya mencakup proses sentrifugal, kontinyu, dan cetakan logam.
- Pembubutan, pengeboran, dan penggilingan CNC untuk dimensi akhir dan penyelesaian permukaan.
- Verifikasi spektrometer kimia pada setiap musim panas.
- Akses ke laporan pengujian laboratorium independen untuk komposisi dan sifat mekanik.
- Pengalaman terdokumentasi dengan ukuran non-standar, toleransi, dan pola colokan khusus.
Tingkat kontrol itulah yang memungkinkan komponen seri pelumas padat JDB dicetak dari paduan khusus dan dikerjakan dengan toleransi ketat dalam minggu produksi yang sama. Ini juga merupakan perbedaan antara bushing yang pas pada saat kedatangan dan bushing yang memerlukan pengerjaan ulang di jalur perakitan Anda.
Spesifikasi sebenarnya dari bushing perunggu yang dapat melumasi sendiri ditentukan oleh proses pembuatannya. Tentukan beban, kecepatan, kekerasan poros, dan ruang yang tersedia terlebih dahulu. Selanjutnya, cocokkan proses. Kemudian tanyakan kepada pemasok bukti yang sama seperti yang Anda minta dari komponen penting apa pun — kimia, mekanik, dan dimensi. Urutan tersebut akan memberi Anda bushing yang lebih tahan lama daripada mesin yang dilindunginya.
Hubungi kami //
Punya pertanyaan? Hubungi!
Zhejiang Shuangnuo Bearing Technology Co., Ltd. berspesialisasi dalam produksi berbagai produk bantalan bushing paduan tembaga yang melumasi sendiri
Tautan cepat
Produk terkait
Kontak
- Menambahkan: 69, Tingyao East Road, Zona Industri Kota Ganyao, Kabupaten Jiashan, Provinsi Zhejiang, Cina
- Tel: +86-15957371801
- Fax: +86-0573-84038630
- E-mail:
© 2024 Zhejiang Shuangnuo Bearing Technology Co., Ltd.
Bantalan paduan tembaga swadaya kustom
